無鉛錫絲的基礎知識與選擇指南
1.無鉛焊料的革命:為什么要使用無鉛錫絲?
從2006年起,歐盟《REACH法規》正式禁止含鉛焊料,無鉛焊料(如Sn-Ag-Cu)成為電子行業的標準選擇。無鉛焊料的優勢不容忽視:
環保:無鉛減少了有害重金屬污染,符合綠色制造要求。可靠性:無鉛焊料在高溫下的穩定性更好,適應復雜電路板設計。焊接性能:雖然熔點較高
(通常180℃以上),但通過技術優化,焊接效果與傳統鉛焊料相當。
無鉛焊接也面臨挑戰:焊接溫度高、焊點易氧化、焊接速度受限。了解這些特性,才能有針對性地選擇工具和方法。
2.無鉛錫絲的種類與選擇要素
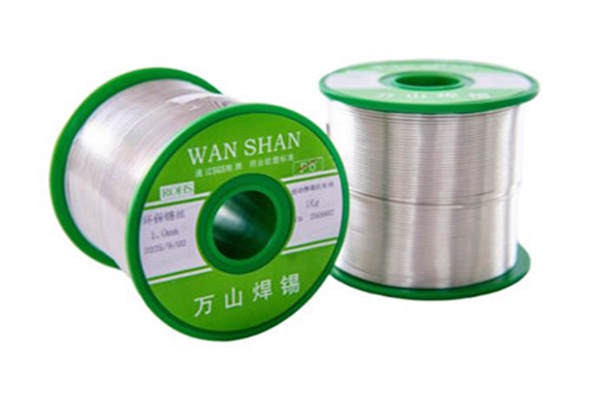
無鉛錫絲的成分和性能決定了其適用場景。常見的無鉛錫絲類型及其特點如下:
類型成分(Sn-Ag-Cu)熔點(℃)優點適用場景Sn63Pb37(傳統鉛焊)替代品Sn62.5Ag15.5Cu8.5~183熔點低,焊接容易傳統焊接工藝過渡Sn3.8Ag0.7CuSn3.8Ag0.7Cu~199熔點高,
焊接穩定高溫電路板、高可靠性需求Sn3.0Ag0.5CuSn3.0Ag0.5Cu~217焊點強度高,抗氧化能力強精密電子、高頻電路Sn96.5Ag3.0Sb0.5Sn96.5Ag3.0Sb0.5~217焊接速度快,
適合大規模生產工業自動化焊接
選擇無鉛錫絲的關鍵因素:
焊接溫度:高溫電路板(如汽車電子)應選擇熔點較高的錫絲(如Sn3.0Ag0.5Cu)。焊點強度:需要高強度的焊點(如電容器、晶體管)應選擇Sn3.0Ag0.5Cu或Sn96.5Ag3.0Sb0.5。
焊接速度:大規模生產時,Sn96.5Ag3.0Sb0.5焊接速度更快,適合自動化設備。
環保要求:所有無鉛錫絲都符合REACH法規,但不同成分對焊接工藝有不同影響。
注意:無鉛錫絲的焊接溫度通常比鉛焊料高10-20℃,因此需要調整焊接設備的溫度參數。
3.無鉛焊接的基礎工具與準備
為了確保無鉛焊接的成功,你需要以下工具和材料:
工具作用推薦選擇焊錫鏟/焊錫刷焊錫絲的加熱與施焊,避免焊點過熱或不足。鉑金焊錫鏟(耐高溫)焊接溫度計實時監測焊接區域溫度,確保在無鉛焊接的熔點范圍內。
紅外溫度計或數字溫度計焊接助焊劑防止焊點氧化,提高焊接效率。無鉛助焊劑(如Flux63或Flux96)焊接筆/焊接器手動焊接時使用,適配無鉛焊料。
無鉛焊接筆(如SolderingIron30W)焊接臺/工作臺穩定焊接環境,避免振動影響焊點。可調溫焊接臺(如TinSn630)防靜電手套/鞋避免靜電干擾,保證焊點清潔。防靜電手套(靜電值≤100V)
注意:無鉛焊接時,助焊劑的選擇至關重要。傳統助焊劑(如宜昌助焊劑)可能不適用,應選擇無鉛專用助焊劑,以避免焊點氧化。
4.無鉛焊接前的準備步驟
為了確保無鉛焊接的成功,以下步驟不可忽視:
清潔焊點:使用酒精或去離子水清潔焊點,去除氧化層(氧化銅或氧化錫)。避免使用金屬刷子,以免損傷焊盤。選擇正確的焊錫絲:根據電路板材料(如FR-4、PCB厚度)
選擇合適的錫絲直徑(0.5mm、0.6mm、0.8mm等)。避免使用過粗或過細的錫絲,以免影響焊點強度。
調整焊接溫度:無鉛焊料的熔點通常在180℃-220℃之間,建議使用可調溫焊接臺或焊接筆。使用紅外溫度計監測焊點溫度,確保在熔點范圍內(通常200℃-210℃)
。使用助焊劑:在焊點上涂抹無鉛助焊劑,避免焊點氧化。焊接后,殘留助焊劑應及時清洗(可用酒精或去離子水)。
總結:無鉛焊接的基礎工作包括選擇正確的錫絲、調整溫度、清潔焊點、使用助焊劑。在接下來的Part2,我們將深入探討無鉛焊接的高級技巧,包括焊接方法、
常見問題排查、自動化焊接技術,幫助你掌握無鉛焊接的精髓!
 添加好友,隨時咨詢