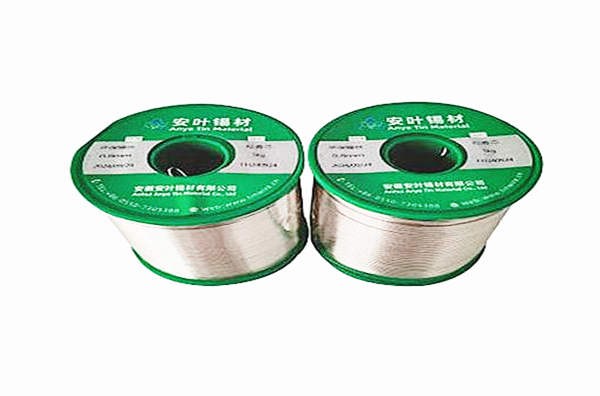
【SEO優(yōu)化中文文章】焊接專(zhuān)用優(yōu)質(zhì)錫絲:排線整齊、
穩(wěn)定易操作的秘密武器
HR標(biāo)題:文章結(jié)構(gòu)大綱(15+級(jí)別標(biāo)題)
H1:焊接專(zhuān)用優(yōu)質(zhì)錫絲:排線整齊、穩(wěn)定易操作的核心解決方案
H2:為什么焊接工程師必須選擇專(zhuān)業(yè)級(jí)錫絲?
H3:錫絲的“身份證”是什么?材質(zhì)、直徑、純度與焊接質(zhì)量的關(guān)系
H4:常見(jiàn)錫絲品牌:哪些是真正的“高端玩家”?
H2:排線整齊:焊接效率與焊點(diǎn)質(zhì)量的關(guān)鍵因素
H3:排線不整齊會(huì)帶來(lái)哪些“隱形危機(jī)”?
H4:如何選擇合適的錫絲排線方式?
H4:自動(dòng)化排線與手動(dòng)排線:哪種更適合不同工廠?
H2:穩(wěn)定易操作:焊接過(guò)程中的“穩(wěn)定之劍”
H3:錫絲的“韌性”如何影響焊接的穩(wěn)定性?
H4:錫絲的純度與焊接電阻的關(guān)系
H4:錫絲的表面處理:氧化層、防腐蝕與焊接可靠性
H2:焊接專(zhuān)用錫絲的“隱藏功能”
H3:錫絲的“導(dǎo)熱性”如何影響焊點(diǎn)溫度分布?
H4:錫絲與焊膏的“默契”如何提升焊接效率?
H4:錫絲的“抗拉強(qiáng)度”如何防止焊點(diǎn)脫落?
H2:不同焊接工藝下的錫絲選擇指南
H3:SMT焊接:細(xì)線錫絲vs.粗線錫絲的“戰(zhàn)略選擇”
H3:手工焊接:精密錫絲vs.普通錫絲的區(qū)別
H3:雷射焊接:高純度錫絲vs.普通錫絲的差異
H2:如何選擇合適的錫絲?購(gòu)買(mǎi)指南與注意事項(xiàng)
H3:錫絲的直徑與焊點(diǎn)大小的關(guān)系
H3:錫絲的包裝與保存方式:避免氧化的“秘訣”
H2:常見(jiàn)問(wèn)題與解決方案
H3:錫絲排線不整齊的“應(yīng)急方案”
H3:焊接過(guò)程中錫絲斷裂的“根本原因”
H3:錫絲與焊膏配合不佳的“調(diào)整方法”
H2:結(jié)論:專(zhuān)業(yè)級(jí)錫絲如何成為焊接工程師的“利器”?
H2:5個(gè)常見(jiàn)問(wèn)題FAQ(焊接專(zhuān)家問(wèn)答)
【焊接專(zhuān)用優(yōu)質(zhì)錫絲:排線整齊、穩(wěn)定易操作的核心解決方案】
H1:焊接專(zhuān)用優(yōu)質(zhì)錫絲:排線整齊、穩(wěn)定易操作的核心解決方案
你是否曾經(jīng)在焊接過(guò)程中遇到過(guò)“錫絲排線亂七八糟,焊點(diǎn)質(zhì)量不穩(wěn)定”的困擾?或者在手工焊接時(shí),錫絲斷裂導(dǎo)致焊點(diǎn)無(wú)法完成?如果是這樣,
那么你正在使用的錫絲可能并不符合專(zhuān)業(yè)要求。
焊接專(zhuān)用優(yōu)質(zhì)錫絲不是普通的錫線,它是焊接工程師的“利器”,能夠讓排線整齊、焊接穩(wěn)定、操作便捷。為什么選擇專(zhuān)業(yè)級(jí)錫絲會(huì)如此重要?
它的“身份證”是什么?如何選擇合適的錫絲?今天,我們就一一解答這些問(wèn)題。
H2:為什么焊接工程師必須選擇專(zhuān)業(yè)級(jí)錫絲?
想象一下,你正在進(jìn)行高精度的SMT焊接,焊點(diǎn)需要精確到毫米級(jí)別。如果使用的是普通錫絲,可能會(huì)出現(xiàn)以下問(wèn)題:
排線不整齊:錫絲在焊接過(guò)程中彎曲不均,導(dǎo)致焊點(diǎn)分布不均,影響產(chǎn)品質(zhì)量。
焊接不穩(wěn)定:錫絲斷裂或氧化,導(dǎo)致焊點(diǎn)無(wú)法形成,甚至引發(fā)短路或開(kāi)路。
操作困難:普通錫絲粗糙,難以精確控制,手工焊接效率低下。
專(zhuān)業(yè)級(jí)錫絲則不同,它經(jīng)過(guò)嚴(yán)格的材質(zhì)篩選、精密排線、高純度處理,能夠滿足工業(yè)級(jí)別的焊接需求。它的“身份證”是什么呢?我們來(lái)看看錫絲的關(guān)鍵指標(biāo)。
H3:錫絲的“身份證”是什么?材質(zhì)、直徑、純度與焊接質(zhì)量的關(guān)系
H4:材質(zhì):錫與鉛的“搭配”
傳統(tǒng)的焊接錫絲中,鉛(Pb)與錫(Sn)的比例是60%鉛、40%錫。隨著環(huán)保法規(guī)的嚴(yán)格,歐盟REACH法規(guī)要求鉛含量不超過(guò)0.1%,
因此現(xiàn)代焊接錫絲主要采用錫銅合金(Sn-Cu)或純錫(Sn),具有更好的抗氧化性和焊接可靠性。
錫銅合金錫絲的優(yōu)點(diǎn):
導(dǎo)熱性強(qiáng),焊點(diǎn)溫度分布均勻。
抗拉強(qiáng)度高,防止焊點(diǎn)脫落。
與焊膏的結(jié)合力更強(qiáng),提升焊接穩(wěn)定性。
純錫錫絲的優(yōu)點(diǎn):
無(wú)鉛,符合環(huán)保要求。
焊點(diǎn)美觀,無(wú)鉛焊點(diǎn)的“銀白色”外觀更符合現(xiàn)代電子產(chǎn)品的設(shè)計(jì)需求。
H4:直徑:細(xì)線vs.粗線的“戰(zhàn)略選擇”
錫絲的直徑?jīng)Q定了焊點(diǎn)的大小和焊接的精度。常見(jiàn)的直徑范圍是0.1mm ~ 0.5mm,具體選擇取決于焊接工藝:
| 焊接工藝 | 推薦直徑范圍 | 適用場(chǎng)景 |
|---|---|---|
| SMT焊接 | 0.1mm ~ 0.3mm | 高精度PCB焊接,如手機(jī)芯片 |
| 手工焊接 | 0.3mm ~ 0.5mm | 修理舊電子設(shè)備,小型電路板 |
| 雷射焊接 | 0.2mm ~ 0.4mm | 高速自動(dòng)化焊接,如汽車(chē)電子 |
注意:過(guò)細(xì)的錫絲(如0.1mm)在手工焊接時(shí)容易斷裂,而過(guò)粗的錫絲(如0.6mm)則可能導(dǎo)致焊點(diǎn)過(guò)大,影響電路板的布線密度。
H4:純度:高純度vs.普通錫絲的區(qū)別
普通錫絲的純度通常在99.5%以下,而專(zhuān)業(yè)級(jí)錫絲的純度可以達(dá)到99.99%甚至更高。高純度錫絲的優(yōu)勢(shì)包括:
抗氧化性強(qiáng):在空氣中不易形成氧化層,保持錫絲的柔韌性。
焊接電阻低:電流通過(guò)時(shí)損耗更少,提升焊接效率。
焊點(diǎn)美觀:無(wú)雜質(zhì),焊點(diǎn)外觀更加均勻。
H2:排線整齊:焊接效率與焊點(diǎn)質(zhì)量的關(guān)鍵因素
H3:排線不整齊會(huì)帶來(lái)哪些“隱形危機(jī)”?
如果錫絲排線不整齊,可能會(huì)導(dǎo)致以下問(wèn)題:
焊點(diǎn)分布不均:導(dǎo)致電路板焊點(diǎn)間距不一致,影響產(chǎn)品性能。
焊接效率低下:手動(dòng)焊接時(shí),排線不整齊會(huì)增加操作難度,降低生產(chǎn)效率。
焊點(diǎn)質(zhì)量不穩(wěn)定:錫絲彎曲不均,導(dǎo)致焊點(diǎn)強(qiáng)度不足,容易脫落或開(kāi)路。
專(zhuān)業(yè)級(jí)錫絲通過(guò)精密的排線工藝,確保每根錫絲的長(zhǎng)度和間距一致,讓焊接過(guò)程更加流暢。
H4:如何選擇合適的錫絲排線方式?
錫絲的排線方式主要有手動(dòng)排線、自動(dòng)排線和半自動(dòng)排線三種:
| 排線方式 | 特點(diǎn) | 適用場(chǎng)景 |
|---|---|---|
| 手動(dòng)排線 | 靈活性高,適用于小批量焊接 | 修理舊電子設(shè)備,小型電路板 |
| 自動(dòng)排線 | 高精度,排線整齊 | 大規(guī)模SMT焊接,自動(dòng)化生產(chǎn)線 |
| 半自動(dòng)排線 | 結(jié)合手動(dòng)與自動(dòng)的優(yōu)勢(shì) | 中小型電子制造廠 |
推薦:對(duì)于高精度SMT焊接,自動(dòng)排線是最佳選擇;對(duì)于手工焊接,手動(dòng)排線更為方便。
H4:自動(dòng)化排線與手動(dòng)排線:哪種更適合不同工廠?
自動(dòng)化排線適用于大規(guī)模生產(chǎn),能夠保證排線的精度和一致性。
手動(dòng)排線適用于小型工廠或修理工作,靈活性更高,但精度可能不如自動(dòng)化。
建議:如果工廠規(guī)模較大,建議采用自動(dòng)化排線機(jī),提升焊接效率和質(zhì)量。
H2:穩(wěn)定易操作:焊接過(guò)程中的“穩(wěn)定之劍”
H3:錫絲的“韌性”如何影響焊接的穩(wěn)定性?
錫絲的韌性決定了它在焊接過(guò)程中是否容易斷裂。專(zhuān)業(yè)級(jí)錫絲通常采用高純度錫銅合金,具有以下優(yōu)勢(shì):
抗拉強(qiáng)度高:在焊接過(guò)程中不易斷裂,確保焊點(diǎn)完整。
柔韌性好:能夠適應(yīng)不同的焊接角度,減少操作難度。
抗氧化性強(qiáng):在高溫焊接中不易氧化,保持錫絲的柔軟性。
H4:錫絲的純度與焊接電阻的關(guān)系
錫絲的純度直接影響焊接電阻。高純度錫絲的電阻更低,電流通過(guò)時(shí)損耗更少,提升焊接效率。反之,
低純度錫絲會(huì)導(dǎo)致焊點(diǎn)電阻增大,影響信號(hào)傳輸。
數(shù)據(jù)參考:
純錫(99.99%)的電阻率:~0.0175 μΩ·cm
鉛錫合金(60%Pb, 40%Sn)的電阻率:~10 μΩ·cm
顯然,純錫錫絲在焊接電阻方面更具優(yōu)勢(shì)。
H4:錫絲的表面處理:氧化層、防腐蝕與焊接可靠性
專(zhuān)業(yè)級(jí)錫絲通常經(jīng)過(guò)特殊表面處理,包括:
去氧化處理:去除錫絲表面的氧化層,確保焊接時(shí)的柔韌性。
防腐蝕處理:涂覆防腐蝕涂層,延長(zhǎng)錫絲的使用壽命。
抗靜電處理:減少靜電積聚,提升焊接安全性。
注意:如果錫絲表面有氧化層,可能會(huì)導(dǎo)致焊接時(shí)錫絲變硬,影響操作。
H2:焊接專(zhuān)用錫絲的“隱藏功能”
H3:錫絲的“導(dǎo)熱性”如何影響焊點(diǎn)溫度分布?
錫絲的導(dǎo)熱性決定了焊點(diǎn)的溫度分布。高導(dǎo)熱性的錫絲(如錫銅合金)能夠均勻分配熱量,避免焊點(diǎn)過(guò)熱或過(guò)冷。
應(yīng)用場(chǎng)景:
雷射焊接:高導(dǎo)熱性錫絲能夠快速吸收雷射能量,形成均勻的焊點(diǎn)。
高溫焊接:如汽車(chē)電子焊接,錫絲需要能夠承受高溫而不變形。
H4:錫絲與焊膏的“默契”如何提升焊接效率?
錫絲的表面處理與焊膏的配合非常重要。專(zhuān)業(yè)級(jí)錫絲通常與高附著力焊膏配合使用,能夠:
提升焊點(diǎn)強(qiáng)度:焊膏中的活性劑能夠與錫絲和PCB表面形成更強(qiáng)的化學(xué)鍵。
減少焊接時(shí)間:焊膏與錫絲的結(jié)合更快,提升焊接速度。
改善焊點(diǎn)外觀:焊點(diǎn)更加光滑,無(wú)氣泡或雜質(zhì)。
建議:在選擇錫絲時(shí),優(yōu)先考慮與特定焊膏配套的錫絲。
H4:錫絲的“抗拉強(qiáng)度”如何防止焊點(diǎn)脫落?
在高速焊接過(guò)程中,錫絲可能會(huì)受到拉伸或振動(dòng),導(dǎo)致焊點(diǎn)脫落。專(zhuān)業(yè)級(jí)錫絲的抗拉強(qiáng)度
通常在200MPa以上,能夠承受更大的應(yīng)力。
應(yīng)用場(chǎng)景:
SMT自動(dòng)化焊接:高速焊接時(shí),錫絲需要足夠的抗拉強(qiáng)度,防止斷裂。
手工焊接:在修理舊電子設(shè)備時(shí),錫絲需要能夠承受手工操作的拉伸。
H2:不同焊接工藝下的錫絲選擇指南
H3:SMT焊接:細(xì)線錫絲vs.粗線錫絲的“戰(zhàn)略選擇”
在SMT焊接中,細(xì)線錫絲(0.1mm ~ 0.3mm)是最常見(jiàn)的選擇,因?yàn)椋?/p>
焊點(diǎn)精度高:適合高密度PCB布線。
焊接速度快:細(xì)線錫絲與焊膏的結(jié)合更快,提升焊接效率。
焊點(diǎn)美觀:無(wú)明顯的焊點(diǎn)大小差異。
但是,如果焊點(diǎn)需要更大的承載能力,可以選擇粗線錫絲(0.4mm ~ 0.5mm),但需要注意布線密度。
H3:手工焊接:精密錫絲vs.普通錫絲的區(qū)別
在手工焊接中,精密錫絲(0.3mm ~ 0.5mm)更為常見(jiàn),因?yàn)椋?/p>
操作便捷:粗細(xì)適中,容易控制。
焊點(diǎn)強(qiáng)度高:能夠承受手工操作的拉伸。
成本較低:比細(xì)線錫絲便宜,適合小批量焊接。
注意:如果使用細(xì)線錫絲(0.1mm),容易斷裂,不適合手工焊接。
H3:雷射焊接:高純度錫絲vs.普通錫絲的差異
在雷射焊接中,高純度錫絲(99.99%)更為重要,因?yàn)椋?/p>
導(dǎo)熱性強(qiáng):能夠快速吸收雷射能量,形成均勻的焊點(diǎn)。
抗氧化性強(qiáng):在高溫雷射焊接中不易氧化。
焊點(diǎn)可靠性高:高純度錫絲與焊膏的結(jié)合更強(qiáng),防止焊點(diǎn)脫落。
普通錫絲在雷射焊接中可能會(huì)導(dǎo)致焊點(diǎn)不均勻,甚至引發(fā)焊接失敗。
H2:如何選擇合適的錫絲?購(gòu)買(mǎi)指南與注意事項(xiàng)
H3:錫絲的直徑與焊點(diǎn)大小的關(guān)系
錫絲的直徑?jīng)Q定了焊點(diǎn)的大小。一般來(lái)說(shuō):
| 錫絲直徑 | 焊點(diǎn)大小 | 適用場(chǎng)景 |
|---|---|---|
| 0.1mm | 非常小 | 高精度SMT焊接 |
| 0.2mm | 小 | 中高精度焊接 |
| 0.3mm | 中 | 手工焊接、小型電路板 |
| 0.4mm | 大 | 高承載焊點(diǎn) |
建議:根據(jù)焊點(diǎn)大小和焊接工藝選擇合適的直徑。
H3:錫絲的包裝與保存方式:避免氧化的“秘訣”
錫絲容易氧化,因此保存方式非常重要:
密封包裝:錫絲應(yīng)在密封的容器中保存,防止空氣接觸。
避免高溫:錫絲在高溫下容易氧化,應(yīng)遠(yuǎn)離熱源。
避免濕氣:濕氣會(huì)導(dǎo)致錫絲生銹,影響焊接質(zhì)量。
使用保鮮劑:可以在錫絲包裝內(nèi)放置硅膠或脫氧劑,延長(zhǎng)保質(zhì)期。
注意:如果錫絲包裝破損,應(yīng)及時(shí)更換,避免氧化。
H2:常見(jiàn)問(wèn)題與解決方案
H3:錫絲排線不整齊的“應(yīng)急方案”
如果錫絲排線不整齊,可以嘗試以下解決方案:
調(diào)整排線機(jī)參數(shù):確保排線機(jī)的速度和壓力一致。
使用精密錫絲:選擇直徑均勻的錫絲,減少?gòu)澢痪那闆r。
手動(dòng)調(diào)整:在自動(dòng)排線不理想時(shí),手動(dòng)調(diào)整錫絲的長(zhǎng)度和間距。
H3:焊接過(guò)程中錫絲斷裂的“根本原因”
錫絲斷裂的原因可能包括:
錫絲質(zhì)量差:低純度或抗拉強(qiáng)度低的錫絲容易斷裂。
焊接速度過(guò)快:高速焊接時(shí),錫絲受到拉伸,容易斷裂。
焊接角度不當(dāng):錫絲在焊接過(guò)程中彎曲過(guò)度,導(dǎo)致斷裂。
解決方案:
選擇高純度、高抗拉強(qiáng)度的錫絲。
降低焊接速度,確保錫絲有足夠的柔韌性。
調(diào)整焊接角度,避免錫絲過(guò)度彎曲。
H3:錫絲與焊膏配合不佳的“調(diào)整方法”
如果錫絲與焊膏配合不佳,可能導(dǎo)致焊點(diǎn)強(qiáng)度低或外觀不佳。可以嘗試以下調(diào)整:
更換焊膏:選擇與錫絲匹配的高附著力焊膏。
調(diào)整焊接溫度:確保焊接溫度在錫絲的最佳范圍內(nèi)(通常200°C ~ 250°C)。
延長(zhǎng)焊接時(shí)間:讓焊膏與錫絲充分反應(yīng),提升結(jié)合力。
H2:結(jié)論:專(zhuān)業(yè)級(jí)錫絲如何成為焊接工程師的“利器”?
在電子制造行業(yè),焊接質(zhì)量直接影響產(chǎn)品的可靠性和性能。焊接專(zhuān)用優(yōu)質(zhì)錫絲是焊接工程師的“利器”,能夠:
? 排線整齊:確保焊點(diǎn)分布均勻,提升焊接效率。 ? 穩(wěn)定易操作:高純度、高抗拉強(qiáng)度,防止斷裂和氧化。
? 適應(yīng)多種工藝:SMT、手工、雷射焊接,都能滿足需求。 ? 環(huán)保無(wú)毒:無(wú)鉛或低鉛,符合現(xiàn)代電子產(chǎn)品的環(huán)保要求。
建議:在選擇錫絲時(shí),優(yōu)先考慮高純度、精密排線、抗氧化處理的專(zhuān)業(yè)級(jí)錫絲,以確保焊接質(zhì)量和效率。
H2:5個(gè)常見(jiàn)問(wèn)題FAQ(焊接專(zhuān)家問(wèn)答)
Q1:為什么專(zhuān)業(yè)級(jí)錫絲比普通錫絲更貴?
答案:專(zhuān)業(yè)級(jí)錫絲采用高純度材質(zhì)(99.99% Sn-Cu或Sn),經(jīng)過(guò)精密排線、抗氧化處理,因此成本更高。雖然價(jià)格較貴,
但能夠顯著提升焊接質(zhì)量和效率,是長(zhǎng)期投資。
Q2:如何判斷錫絲是否已經(jīng)氧化?
答案:
外觀檢查:錫絲表面出現(xiàn)灰白色或黑色斑點(diǎn),即已氧化。
手感檢查:氧化后的錫絲會(huì)變得硬度增加,容易斷裂。
焊接效果:氧化錫絲焊接后,焊點(diǎn)可能不均勻或強(qiáng)度不足。
解決方案:更換新錫絲,并確保包裝密封。
Q3:在手工焊接時(shí),如何選擇最合適的錫絲直徑?
答案:
小型電路板:選擇0.3mm ~ 0.4mm的錫絲,操作便捷,焊點(diǎn)強(qiáng)度足夠。
高精度焊接:選擇0.2mm的錫絲,但需注意斷裂風(fēng)險(xiǎn)。
大型焊點(diǎn):選擇0.5mm的錫絲,承載能力更強(qiáng)。
注意:避免使用0.1mm以下的錫絲,手工焊接時(shí)容易斷裂。
Q4:錫絲排線機(jī)如何選擇?
答案:
自動(dòng)化排線機(jī):適用于大規(guī)模SMT焊接,精度高,排線整齊。
半自動(dòng)排線機(jī):適用于中小型工廠,靈活性強(qiáng),成本較低。
手動(dòng)排線:適用于小批量焊接或修理,操作簡(jiǎn)單。
建議:根據(jù)工廠規(guī)模和焊接需求選擇合適的排線機(jī)。
Q5:錫絲在雷射焊接中為什么需要高純度?
答案:
導(dǎo)熱性強(qiáng):高純度錫絲能夠快速吸收雷射能量,形成均勻的焊點(diǎn)。
抗氧化性強(qiáng):在高溫雷射焊接中不易氧化,保持焊點(diǎn)的可靠性。
焊點(diǎn)美觀:高純度錫絲與焊膏的結(jié)合更強(qiáng),焊點(diǎn)外觀更加光滑。
結(jié)論:在雷射焊接中,高純度錫絲(99.99%)是必選項(xiàng),確保焊接質(zhì)量和可靠性。
最終總結(jié):焊接專(zhuān)用優(yōu)質(zhì)錫絲是提升焊接質(zhì)量的關(guān)鍵因素。通過(guò)選擇高純度、精密排線、抗氧化處理的錫絲,
可以確保排線整齊、穩(wěn)定易操作,為電子制造業(yè)帶來(lái)更高的效率和可靠性。
希望這篇文章能夠幫助你選擇到最合適的錫絲,成為焊接工程師的“利器”!
 添加好友,隨時(shí)咨詢(xún)