優(yōu)質(zhì)焊錫絲排線整齊:提升焊接品質(zhì)的關(guān)鍵秘訣
HR 文章結(jié)構(gòu)框架(中文版)
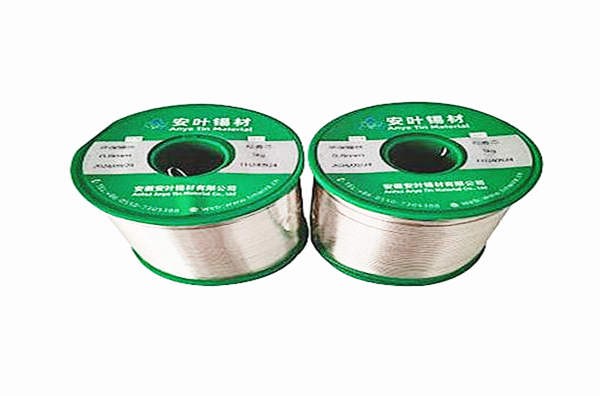
H1 標(biāo)題:優(yōu)質(zhì)焊錫絲排線整齊:提高焊接品質(zhì)的好選擇
H2 主要內(nèi)容分解(15+子標(biāo)題)
1. 引言:焊接質(zhì)量與焊錫絲的關(guān)系
焊接質(zhì)量的核心因素是什么?
焊錫絲如何成為焊接過程中的“隱形保證者”?
2. 焊錫絲的基礎(chǔ)知識(shí):材質(zhì)與分類
焊錫絲的主要成分是什么?
常見的焊錫絲分類(如Sn63Pb37、Sn96.5Ag3.5Cu0.05等)
為什么選擇高純度焊錫絲?
3. 焊錫絲排線的重要性:從細(xì)節(jié)到影響
排線整齊與焊接質(zhì)量的直接關(guān)系
不同排線方式對(duì)焊接效果的影響(如直線排列 vs. 交叉排列)
焊錫絲松散或亂串會(huì)導(dǎo)致哪些問題?
4. 優(yōu)質(zhì)焊錫絲的選擇標(biāo)準(zhǔn)
材質(zhì)純度與焊接可靠性的關(guān)系
直徑大小對(duì)焊接品質(zhì)的影響
是否需要考慮焊錫絲的抗氧化性?
5. 焊錫絲排線的技巧與實(shí)踐
如何正確使用焊錫絲刀(焊錫刀)進(jìn)行排線
排線時(shí)的角度與壓力控制
避免常見的排線錯(cuò)誤(如過度拉伸、斷裂)
6. 焊錫絲排線與焊接工藝的結(jié)合
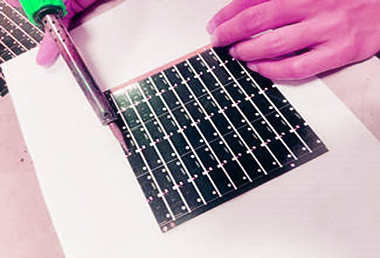
焊錫絲排線與焊接溫度的關(guān)系
不同焊接方法(如手工焊、自動(dòng)焊)對(duì)排線的需求
焊錫絲排線與焊接速度的平衡
7. 焊錫絲排線與焊接設(shè)備的匹配
焊錫絲與焊臺(tái)、焊槍的兼容性
自動(dòng)化焊接時(shí),焊錫絲排線的自動(dòng)化需求
焊錫絲儲(chǔ)存與保管的科學(xué)方法
8. 焊錫絲排線與焊接質(zhì)量的具體案例分析
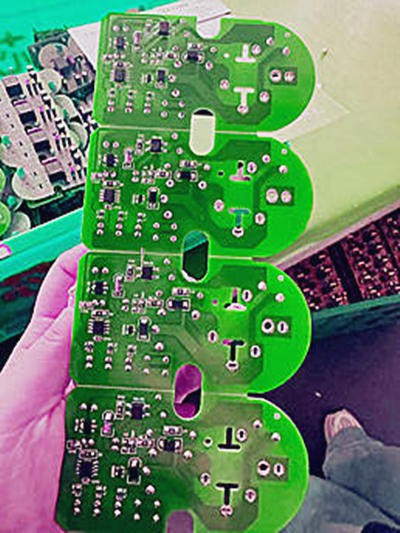
焊錫絲排線不佳導(dǎo)致的焊點(diǎn)問題(如虛焊、橋焊)
高精度電子元器件焊接中,排線整齊的必要性
焊錫絲排線與可靠性測(cè)試的關(guān)系
9. 焊錫絲排線與成本控制的關(guān)系
優(yōu)質(zhì)焊錫絲與成本效益的平衡
不同規(guī)格焊錫絲的價(jià)格差異
焊錫絲排線的效率提升如何降低生產(chǎn)成本?
10. 常見誤區(qū)與解決方案
焊錫絲排線時(shí)忽視了哪些細(xì)節(jié)?
為什么有些工人會(huì)選擇低質(zhì)量焊錫絲?
如何判斷焊錫絲是否已經(jīng)變質(zhì)?
11. 焊錫絲排線與環(huán)保的考慮
傳統(tǒng)焊錫絲(含鉛)與無(wú)鉛焊錫絲的區(qū)別
無(wú)鉛焊錫絲的排線特性與優(yōu)勢(shì)
焊錫絲排線與綠色制造的結(jié)合
12. 焊錫絲排線與焊接人員的培訓(xùn)
焊接工人如何提高排線技巧?
焊錫絲排線與焊接操作的標(biāo)準(zhǔn)化
焊接培訓(xùn)中,焊錫絲排線的重要性
13. 焊錫絲排線與焊接自動(dòng)化的發(fā)展趨勢(shì)
自動(dòng)化焊接中,焊錫絲排線的自動(dòng)化需求
智能焊接機(jī)器人如何利用排線技術(shù)提升效率?
未來(lái)焊接技術(shù)中,焊錫絲排線的創(chuàng)新應(yīng)用
14. 焊錫絲排線與焊接質(zhì)量的長(zhǎng)期影響
焊錫絲排線對(duì)產(chǎn)品壽命的影響
焊接質(zhì)量與產(chǎn)品可靠性的關(guān)系
焊錫絲排線如何成為品牌競(jìng)爭(zhēng)力的關(guān)鍵?
15. 結(jié)論:焊錫絲排線的終極秘訣
焊錫絲排線是焊接質(zhì)量的“第一道防線”
如何在實(shí)際生產(chǎn)中實(shí)現(xiàn)排線的最優(yōu)化
焊接工人如何持續(xù)提升排線技能?
16. FAQ(常見問題解答)
焊錫絲排線不整齊會(huì)導(dǎo)致哪些后果?
如何選擇適合自己的焊錫絲規(guī)格?
焊錫絲排線與焊接速度有什么關(guān)系?
無(wú)鉛焊錫絲排線有什么特殊要求?
焊錫絲排線與焊接設(shè)備的兼容性如何保證?
優(yōu)質(zhì)焊錫絲排線整齊:提高焊接品質(zhì)的好選擇
H1 焊錫絲排線整齊:焊接質(zhì)量的“隱形保證者”
在電子制造行業(yè)中,焊接是決定產(chǎn)品質(zhì)量的關(guān)鍵環(huán)節(jié)。許多人忽略了焊錫絲排線的重要性,認(rèn)為它只是一個(gè)“細(xì)節(jié)”問題。
但實(shí)際上,焊錫絲排線整齊與否,直接決定了焊點(diǎn)的穩(wěn)定性、可靠性和整體焊接質(zhì)量。一根松散的焊錫絲,可能導(dǎo)致虛焊、
焊或焊點(diǎn)過熱,甚至引發(fā)產(chǎn)品故障。因此,優(yōu)質(zhì)焊錫絲的選擇與排線技巧,是提升焊接品質(zhì)的“終極秘訣”。
H2 焊錫絲的基礎(chǔ)知識(shí):材質(zhì)與分類
H3 焊錫絲的主要成分是什么?
焊錫絲是由錫(Sn)和其他金屬(如鉛、銀、銅等)組成的合金,通常以錫為主體,
加入少量其他元素以提升性能。常見的焊錫絲材質(zhì)包括:
Sn63Pb37:傳統(tǒng)鉛錫合金,熔點(diǎn)較低,適用于手工焊接。
Sn96.5Ag3.5Cu0.05:無(wú)鉛焊錫絲,熔點(diǎn)稍高,但焊接性能優(yōu)異。
Sn60Pb40:中熔點(diǎn)鉛錫合金,適用于某些特殊應(yīng)用。
H4 常見焊錫絲分類與特點(diǎn)
| 分類 | 材質(zhì) | 特點(diǎn) | 適用場(chǎng)景 |
|---|---|---|---|
| 傳統(tǒng)鉛錫焊錫絲 | Sn63Pb37 | 熔點(diǎn)低(183℃),易操作 | 手工焊接、中低端電子產(chǎn)品 |
| 無(wú)鉛焊錫絲 | Sn96.5Ag3.5Cu0.05 | 無(wú)毒、環(huán)保,熔點(diǎn)高(217℃) | 高端電子、綠色制造 |
| 高純度錫絲 | 99.99% Sn | 最佳焊接性能,適用于精密焊接 | 高精度電子元器件 |
H5 為什么選擇高純度焊錫絲?
高純度焊錫絲(如99.99% Sn)的優(yōu)勢(shì)在于:
焊接穩(wěn)定性高:減少氧化物影響,焊點(diǎn)更均勻。
焊接速度快:熔點(diǎn)更低,操作更靈活。
抗氧化能力強(qiáng):在高溫下不易氧化,保持焊接性能。
H3 焊錫絲排線的重要性:從細(xì)節(jié)到影響
H4 排線整齊與焊接質(zhì)量的直接關(guān)系
想象一下,一根松散的焊錫絲在焊接過程中,會(huì)像一根“松弛的彈簧”一樣,無(wú)法精確控制焊點(diǎn)位置。這會(huì)導(dǎo)致:
焊點(diǎn)位置不準(zhǔn)確,導(dǎo)致元器件松動(dòng)或脫落。
焊點(diǎn)過熱,損壞周邊元件。
焊接速度減慢,增加生產(chǎn)成本。
H5 不同排線方式對(duì)焊接效果的影響
| 排線方式 | 優(yōu)點(diǎn) | 缺點(diǎn) | 適用場(chǎng)景 |
|---|---|---|---|
| 直線排列 | 焊點(diǎn)均勻,操作簡(jiǎn)單 | 適用于簡(jiǎn)單焊接 | 手工焊接、基礎(chǔ)電路 |
| 交叉排列 | 焊點(diǎn)更穩(wěn)定,適用于高密度焊接 | 需要更高技術(shù) | 高精度PCB焊接 |
| 螺旋排列 | 適用于自動(dòng)化焊接 | 焊點(diǎn)可能不均勻 | 自動(dòng)焊機(jī)、高速生產(chǎn)線 |
H6 焊錫絲松散或亂串會(huì)導(dǎo)致哪些問題?
虛焊:焊點(diǎn)不牢固,容易脫落。
橋焊:焊錫絲短路,導(dǎo)致電路故障。
焊點(diǎn)過大或過小:影響元器件定位。
焊接速度下降:需要頻繁調(diào)整,增加人工成本。
H3 優(yōu)質(zhì)焊錫絲的選擇標(biāo)準(zhǔn)
H4 材質(zhì)純度與焊接可靠性的關(guān)系
焊錫絲的純度直接影響焊接質(zhì)量。例如:
Sn63Pb37:熔點(diǎn)低,適合手工焊,但鉛污染環(huán)境。
Sn96.5Ag3.5Cu0.05:無(wú)鉛,但熔點(diǎn)高,需要更精確的控制。
H5 直徑大小對(duì)焊接品質(zhì)的影響
焊錫絲直徑的選擇取決于焊接需求:
0.5mm:適用于大型元器件,焊點(diǎn)較大。
0.3mm:常見于中小型電子產(chǎn)品,焊點(diǎn)精細(xì)。
0.1mm:高精度焊接,如手機(jī)芯片。
H6 抗氧化性能:為什么重要?
焊錫絲在空氣中容易氧化,導(dǎo)致焊點(diǎn)不穩(wěn)定。優(yōu)質(zhì)焊錫絲通常經(jīng)過:
防氧化處理:涂覆保護(hù)層,延長(zhǎng)使用壽命。
高純度加工:減少雜質(zhì)影響。
H3 焊錫絲排線的技巧與實(shí)踐
H4 如何正確使用焊錫絲刀(焊錫刀)進(jìn)行排線?
角度控制:焊錫刀與焊錫絲的夾角應(yīng)保持45°左右,避免過度拉伸。
壓力均勻:輕輕壓下,防止焊錫絲斷裂。
排線方向:從焊點(diǎn)中心向外均勻排列,避免交叉。
H5 排線時(shí)的角度與壓力控制
角度過大:焊錫絲易斷,焊點(diǎn)不穩(wěn)定。
角度過小:焊錫絲拉伸過度,影響排線質(zhì)量。
壓力過大:焊錫絲斷裂,焊點(diǎn)無(wú)法形成。
壓力過小:焊錫絲不足,焊點(diǎn)不完整。
H6 避免常見的排線錯(cuò)誤
| 錯(cuò)誤 | 原因 | 解決方案 |
|---|---|---|
| 焊錫絲斷裂 | 拉伸過度 | 減小角度,增加排線間距 |
| 焊點(diǎn)不均勻 | 排線不均勻 | 使用直線排列或交叉排列 |
| 焊錫絲松散 | 焊錫刀使用不當(dāng) | 更換焊錫刀,保持鋒利 |
H3 焊錫絲排線與焊接工藝的結(jié)合
H4 焊錫絲排線與焊接溫度的關(guān)系
低溫焊接:無(wú)鉛焊錫絲需要更高溫度(217℃以上)。
高溫焊接:傳統(tǒng)鉛錫焊錫絲熔點(diǎn)更低(183℃)。
H5 不同焊接方法對(duì)排線的需求
| 焊接方法 | 排線要求 | 特點(diǎn) |
|---|---|---|
| 手工焊接 | 手動(dòng)排線,靈活性高 | 需要技巧,適用于小批量 |
| 自動(dòng)焊接 | 自動(dòng)化排線,精度高 | 需要高精度焊錫絲 |
| 雷射焊接 | 特殊排線,精度極高 | 適用于高端電子 |
H6 焊錫絲排線與焊接速度的平衡
排線過快:焊點(diǎn)不穩(wěn)定,可能導(dǎo)致虛焊。
排線過慢:增加生產(chǎn)時(shí)間,降低效率。
最佳平衡:根據(jù)焊接需求調(diào)整速度。
H3 焊錫絲排線與焊接設(shè)備的匹配
H4 焊錫絲與焊臺(tái)、焊槍的兼容性
焊臺(tái):選擇合適直徑的焊錫絲,避免卡頓。
焊槍:確保焊錫絲與焊槍匹配,避免斷裂。
H5 自動(dòng)化焊接時(shí),焊錫絲排線的自動(dòng)化需求
自動(dòng)焊機(jī):需要精確的焊錫絲排線,避免誤差。
焊錫絲導(dǎo)管:確保焊錫絲流暢,無(wú)堵塞。
H6 焊錫絲儲(chǔ)存與保管的科學(xué)方法
避免陽(yáng)光直射:防止焊錫絲氧化。
保持干燥:防止潮氣影響焊接性能。
定期檢查:確保焊錫絲沒有變質(zhì)。
H3 焊錫絲排線與焊接質(zhì)量的具體案例分析
H4 焊錫絲排線不佳導(dǎo)致的焊點(diǎn)問題
虛焊:焊點(diǎn)不牢固,容易脫落。
橋焊:焊錫絲短路,導(dǎo)致電路故障。
焊點(diǎn)過大:影響元器件定位。
H5 高精度電子元器件焊接中,排線整齊的必要性
手機(jī)芯片:焊點(diǎn)精度要求極高,排線不佳會(huì)導(dǎo)致功能故障。
醫(yī)療電子:焊接質(zhì)量直接影響患者安全。
H6 焊錫絲排線與可靠性測(cè)試的關(guān)系
可靠性測(cè)試:焊點(diǎn)穩(wěn)定性直接影響產(chǎn)品壽命。
振動(dòng)測(cè)試:松散的焊錫絲容易脫落。
H3 焊錫絲排線與成本控制的關(guān)系
H4 優(yōu)質(zhì)焊錫絲與成本效益的平衡
高純度焊錫絲:雖然成本較高,但長(zhǎng)期來(lái)看,提高了焊接質(zhì)量,降低了返工成本。
低質(zhì)量焊錫絲:雖然成本低,但可能導(dǎo)致更多的返工,增加總體成本。
H5 不同規(guī)格焊錫絲的價(jià)格差異
| 規(guī)格 | 價(jià)格范圍 | 適用場(chǎng)景 |
|---|---|---|
| Sn63Pb37(0.5mm) | 低 | 手工焊接、中低端產(chǎn)品 |
| Sn96.5Ag3.5Cu0.05(0.3mm) | 中 | 高端電子、無(wú)鉛焊接 |
| 高純度Sn(0.1mm) | 高 | 高精度焊接、醫(yī)療電子 |
H6 焊錫絲排線的效率提升如何降低生產(chǎn)成本?
提高焊接速度:整齊的排線減少了返工時(shí)間。
減少故障率:穩(wěn)定的焊點(diǎn)降低了產(chǎn)品報(bào)廢率。
自動(dòng)化優(yōu)化:精確的排線提升了自動(dòng)化焊接效率。
H3 常見誤區(qū)與解決方案
H4 焊錫絲排線時(shí)忽略了哪些細(xì)節(jié)?
角度不當(dāng):導(dǎo)致焊錫絲斷裂。
壓力不均:導(dǎo)致焊點(diǎn)不穩(wěn)定。
排線不均勻:導(dǎo)致焊點(diǎn)不均。
H5 為什么有些工人會(huì)選擇低質(zhì)量焊錫絲?
成本壓力:短期內(nèi)可能節(jié)省開支。
缺乏焊接經(jīng)驗(yàn):不了解高質(zhì)量焊錫絲的重要性。
H6 如何判斷焊錫絲是否已經(jīng)變質(zhì)?
顏色變化:焊錫絲變黑或生銹。
焊接性能下降:焊點(diǎn)不穩(wěn)定,容易虛焊。
斷裂頻率增加:焊錫絲易斷,說(shuō)明質(zhì)量下降。
H3 焊錫絲排線與環(huán)保的考慮
H4 傳統(tǒng)焊錫絲(含鉛)與無(wú)鉛焊錫絲的區(qū)別
| 特性 | 傳統(tǒng)鉛錫焊錫絲 | 無(wú)鉛焊錫絲 |
|---|---|---|
| 材質(zhì) | Sn63Pb37 | Sn96.5Ag3.5Cu0.05 |
| 環(huán)保性 | 有毒,污染環(huán)境 | 無(wú)毒,環(huán)保 |
| 焊接性能 | 熔點(diǎn)低,易操作 | 熔點(diǎn)高,需要精確控制 |
H5 無(wú)鉛焊錫絲排線有什么特殊要求?
熔點(diǎn)高:需要更高溫度,確保焊點(diǎn)穩(wěn)定。
排線更精細(xì):適用于高密度焊接。
H6 焊錫絲排線與綠色制造的結(jié)合
無(wú)鉛焊錫絲:符合環(huán)保標(biāo)準(zhǔn),適用于綠色制造。
焊接過程優(yōu)化:減少能源消耗,提高效率。
H3 焊錫絲排線與焊接人員的培訓(xùn)
H4 焊接工人如何提高排線技巧?
實(shí)踐練習(xí):多次排線練習(xí),提高技巧。
觀察教學(xué):觀看高手示范,學(xué)習(xí)技巧。
使用工具輔助:焊錫刀、焊錫絲刀等工具幫助排線。
H5 焊錫絲排線與焊接操作的標(biāo)準(zhǔn)化
標(biāo)準(zhǔn)化排線:確保每次排線一致。
記錄排線參數(shù):角度、壓力、速度等。
H6 焊接培訓(xùn)中,焊錫絲排線的重要性
基礎(chǔ)培訓(xùn):教會(huì)新手正確排線。
高級(jí)培訓(xùn):提高自動(dòng)化焊接技巧。
H3 焊錫絲排線與焊接自動(dòng)化的發(fā)展趨勢(shì)
H4 自動(dòng)化焊接中,焊錫絲排線的自動(dòng)化需求
自動(dòng)焊機(jī):需要精確的焊錫絲排線,避免誤差。
智能控制:通過傳感器實(shí)時(shí)監(jiān)控排線質(zhì)量。
H5 智能焊接機(jī)器人如何利用排線技術(shù)提升效率?
精確定位:焊錫絲排線與機(jī)器人定位同步。
自動(dòng)調(diào)整:根據(jù)焊接需求自動(dòng)調(diào)整排線參數(shù)。
H6 未來(lái)焊接技術(shù)中,焊錫絲排線的創(chuàng)新應(yīng)用
3D焊接:三維排線技術(shù),適用于復(fù)雜電路。
無(wú)人化焊接:自動(dòng)化排線,提高生產(chǎn)效率。
H3 焊錫絲排線與焊接質(zhì)量的長(zhǎng)期影響
H4 焊錫絲排線對(duì)產(chǎn)品壽命的影響
穩(wěn)定焊點(diǎn):延長(zhǎng)產(chǎn)品使用壽命。
減少故障:提高產(chǎn)品可靠性。
H5 焊接質(zhì)量與產(chǎn)品可靠性的關(guān)系
高質(zhì)量焊接:減少故障率,提高產(chǎn)品可靠性。
低質(zhì)量焊接:增加故障率,降低產(chǎn)品質(zhì)量。
H6 焊錫絲排線如何成為品牌競(jìng)爭(zhēng)力的關(guān)鍵?
品質(zhì)保證:優(yōu)質(zhì)焊錫絲排線,提升產(chǎn)品聲譽(yù)。
成本控制:高效排線,降低生產(chǎn)成本。
H1 結(jié)論:焊錫絲排線的終極秘訣
在電子制造行業(yè)中,焊錫絲排線整齊與否,直接決定了焊接質(zhì)量的高低。一根松散的焊錫絲,可能導(dǎo)致虛焊、
橋焊或焊點(diǎn)過熱,甚至影響產(chǎn)品的可靠性和壽命。因此,選擇優(yōu)質(zhì)焊錫絲并進(jìn)行精確排線,是提升焊接品質(zhì)的“終極秘訣”。
無(wú)論是手工焊接還是自動(dòng)化焊接,都需要注意:
焊錫絲的材質(zhì)純度:高純度焊錫絲更穩(wěn)定。
排線的精度與均勻性:整齊的排線減少故障。
焊接工藝的匹配:根據(jù)焊接需求選擇合適的排線方式。
通過不斷提升焊接技巧和設(shè)備匹配,企業(yè)可以在保證質(zhì)量的降低生產(chǎn)成本,提升競(jìng)爭(zhēng)力。因此,
焊錫絲排線的科學(xué)應(yīng)用,是電子制造行業(yè)的“隱形優(yōu)勢(shì)”。
H1 常見問題解答(FAQ)
Q1:焊錫絲排線不整齊會(huì)導(dǎo)致哪些后果?
焊錫絲排線不整齊可能導(dǎo)致虛焊、橋焊、焊點(diǎn)過熱,甚至影響元器件定位,降低產(chǎn)品可靠性。
Q2:如何選擇適合自己的焊錫絲規(guī)格?
根據(jù)焊接需求選擇合適直徑和材質(zhì):
手工焊接:Sn63Pb37(0.5mm)
高精度焊接:Sn96.5Ag3.5Cu0.05(0.3mm)
自動(dòng)焊接:高純度Sn(0.1mm)
Q3:焊錫絲排線與焊接速度有什么關(guān)系?
排線過快可能導(dǎo)致焊點(diǎn)不穩(wěn)定,而排線過慢會(huì)增加生產(chǎn)時(shí)間。最佳平衡是根據(jù)焊接需求調(diào)整速度。
Q4:無(wú)鉛焊錫絲排線有什么特殊要求?
無(wú)鉛焊錫絲熔點(diǎn)高,需要更高溫度,排線更精細(xì),適用于高密度焊接。
Q5:焊錫絲排線與焊接設(shè)備的兼容性如何保證?
選擇與焊臺(tái)、焊槍匹配的焊錫絲直徑,避免卡頓或斷裂。定期檢查設(shè)備和焊錫絲的保管情況。
希望這篇文章能幫助您更深入地理解焊錫絲排線的重要性,并提升焊接質(zhì)量! ??
 添加好友,隨時(shí)咨詢